 中文简体


پاکسازی دستگاه قالب گیری تزریقی تفاوت بین تغییر رنگ 25 دقیقه ای و کاهش تولید سه ساعته است. یک پاکسازی که به درستی اجرا می شود، رزین قدیمی، رسوبات کربنی شده و باقیمانده رنگدانه را از بشکه، پیچ و نازل خارج می کند تا ماده بعدی تمیز شود. یک پاکسازی سریع آلودگی را پشت سر می گذارد و آن آلودگی به صورت لکه های سیاه رنگ، رگه ها یا افزایش ناگهانی ضایعات در لحظه ای که قالب شروع به کار می کند ظاهر می شود.
پاکسازی در قالب گیری تزریقی چیست؟
پاکسازی فرآیند تمیز کردنی است که مواد ترموپلاستیک باقیمانده را از واحد پلاستیک سازی دستگاه قالب گیری تزریقی حذف می کند. اپراتور یک ترکیب تصفیه کننده یا در موارد ساده یک رزین فداکاری را بارگیری می کند و آن را در دما و فشار برگشتی کنترل شده از طریق پیچ و بشکه فشار می دهد. مواد پاک کننده رزین قبلی را جابجا می کند، رنگدانه و پلیمر تخریب شده را جمع آوری می کند و به عنوان یک حلزون از نازل خارج می شود.
دو روش بر صنعت حاکم است. ترکیبات پاککننده مکانیکی با ویسکوزیته و برش بالا تمیز میشوند و دیواره بشکه و پروازهای پیچ را بهطور فیزیکی تمیز میکنند. ترکیبات پاکسازی شیمیایی حاوی مواد فعالی هستند که پلیمرهای کربنی شده را در سطح مولکولی تجزیه می کنند. اکثر قالبها هر دو را در انبار نگه میدارند: یک درجه مکانیکی برای تعویضهای معمول و یک درجه شیمیایی برای تجمع کربنی و رویدادهای نگهداری.
چه زمانی باید ماشین قالب گیری تزریقی را تمیز کنید؟
پاکسازی را طبق یک برنامه زمان بندی انجام دهید، نه پس از ظاهر شدن نقص. زمانی که لکههای سیاه یا رگههای رنگی به قالب میرسند، آلودگی از قبل روی پیچ و در رانر داغ وجود دارد و هر شات قبل از اتمام پاکسازی، ضایعات است.
| ماشه | آلودگی به جا مانده است | پیامد پرش از پاکسازی |
|---|---|---|
| تغییر مواد | باقیمانده رزین قبلی با دمای مذاب متفاوت | پلیمر تخریب شده، خطوط جوش ضعیف، قطعات شکننده |
| تغییر رنگ | رنگدانه به دام افتاده در پروازهای پیچ و دیوار بشکه | رگه های رنگ و قطعات آرایشی رد شده |
| تعطیلی برنامه ریزی شده | کربن زدن رزین در بشکه ایستاگر داغ | لکه های سیاه و بوی سوختگی در راه اندازی بعدی |
| کشیدن پیچ یا نگهداری | مواد قفل شده در شیر چک و پیچ پرواز | آلودگی به قالب ها و ماشین های دیگر سرایت می کند |
به هر بلیط تغییر یک مرحله پاکسازی اضافه کنید. یک لیست آغازگر مکتوب از تصمیم گیری اپراتورها در پرواز جلوگیری می کند، و زمانی که زمان پاکسازی شروع به افزایش می کند، یک خط مبنا مستند به تعمیر و نگهداری می دهد.
ترکیبات پاکسازی مکانیکی در مقابل شیمیایی
انتخاب ترکیب سرعت پاکسازی و عمق تمیز کردن را تعیین میکند، بنابراین قبل از خرید یک کیسه، مکانیسم را تأیید کنید.
| نقطه مقایسه | ترکیب پاکسازی مکانیکی | ترکیب پاکسازی شیمیایی |
|---|---|---|
| مکانیزم تمیز کردن | نیروی خراش و برشی با ویسکوزیته بالا | واکنش شیمیایی باقیمانده را نرم و حل می کند |
| بهترین مناسب برای | مواد و رنگ معمولی تغییر می کند | رسوبات کربنیزه، لکه های سیاه، خاموشی های طولانی مدت |
| دمای پردازش | با پنجره رزین تولید مطابقت دارد | اغلب به یک مرحله دمای بالاتر نیاز دارد |
| پاکسازی پس از پاکسازی | حداقل؛ سازگار با اکثر رزین ها | ممکن است نیاز به یک پاکسازی مکانیکی بعدی داشته باشد |
| خطر سوء استفاده | زمانی که دما به درستی حفظ شود، پایین است | آسیب حرارتی اگر خارج از محدوده توصیه شده اجرا شود |
برای تغییر رنگ تیره به روشن، یک پاکسازی مکانیکی بیشتر رنگدانه ها را در یک یا دو چرخه پاک می کند. برای بشکه ای که به مدت دو هفته بیکار مانده است، مستقیماً به پاکسازی شیمیایی بروید تا لایه های کربنی شده را حذف کنید.
نحوه پاکسازی ماشین قالب گیری تزریقی: گام به گام
هر بار از همان نظم استفاده کنید. یک روش منسجم نتیجه قابل پیش بینی ایجاد می کند.
- قیف را خالی کنید تغذیه رزین را متوقف کنید و پیچ را بچرخانید تا مواد جدیدی وارد بشکه نشود. رزین تازه پاکسازی را رقیق می کند و چرخه را طولانی می کند.
- دمای پردازش را تنظیم کنید. دمای بشکه را با پنجره پیشنهادی تامین کننده ترکیب پاکسازی تنظیم کنید، معمولاً نزدیک محدوده بالایی رزین قبلی.
- ترکیب پاکسازی را بارگیری کنید. به اندازه کافی مواد اضافه کنید تا حجم بشکه را حداقل یک و نیم بار پر کنید که حداقل دوز موثر برای اکثر گریدها است.
- شات های پاکسازی کوتاه را با فشار برگشتی اجرا کنید. تقریباً از 30 تا 50 درصد سرعت معمولی پیچ و فشار معکوس متوسط استفاده کنید و به جای یک فشار طولانی، راب های کوتاه را بیرون بیاورید. ضربات کوتاه آلودگی را سریعتر به نازل منتقل می کند زیرا مذاب را به طور مکرر از جریان های پیچ جدا می کند.
- هر حلزون را بررسی کنید. این کار را تا زمانی ادامه دهید که راب خارج شده از نظر رنگ و بافت یکنواخت شود. اگر لکههای سیاه بعد از دو راب تمیز دوباره ظاهر شدند، قبل از بارگیری رزین تولیدی، به پاکسازی شیمیایی بروید.
- رزین جدید را بارگیری کرده و تست کنید. مواد بعدی را وارد کنید، چند قسمت کوچک را به هوا یا یک وان پاکسازی شلیک کنید و قبل از بستن قالب اطمینان حاصل کنید که مذاب تمیز است.
مشکلات رایج پاکسازی و نحوه رفع آنها
بیشتر خرابیهای پاکسازی به دما، حجم پاکسازی یا سایش دستگاه بازمیگردد.
| مشکل | علت احتمالی | اقدام اصلاحی |
|---|---|---|
| پاکسازی بیش از حد طول می کشد | دمای بشکه برای درجه پاکسازی بسیار پایین است | بشکه را 10 تا 20 درجه سانتیگراد بالا ببرید و بررسی کنید که درجه تصفیه با رزین مطابقت دارد |
| لکه های سیاه همچنان برمی گردند | کربن به دام افتاده در مناطق مرده یا دریچه عدم بازگشت فرسوده | یک پاکسازی شیمیایی انجام دهید، سپس پیچ و شیر را برای سایش بررسی کنید |
| رنگ به طور کامل پاک نمی شود | حجم پاکسازی ناکافی یا فشار برگشتی کم | مقدار پاکسازی را افزایش دهید و از شات های کوتاه و پرفشار استفاده کنید |
| پاکسازی در بشکه جامد می شود | عدم تطابق حرارتی بین پاکسازی و پنجره پردازش | ترکیب پاکسازی را با دمای مذاب رزین در حال تمیز کردن مطابقت دهید |
| رگه ها در قسمت های اول ظاهر می شوند | آلودگی به دام افتاده در رانر داغ یا نوک نازل | با نازل باز پاکسازی کنید و یک مرحله پاکسازی مخصوص راندر داغ را اجرا کنید |
دستگاه های قالب گیری تزریق عمودی پاکسازی
پرس های عمودی از همان اصول پاکسازی پیروی می کنند، اما آرایش پیچ عمودی و تغییرات مکرر رنگ قالب گیری درج مستحق توجه بیشتر است.
A دستگاه قالب گیری تزریق عمودی استاندارد از یک روال پاکسازی که حول هندسه پیچ آن طراحی شده است سود می برد. بشکه عمودی تمایل دارد رنگدانه را در پروازهای پایین نگه دارد، بنابراین اپراتورها باید به پاکسازی ادامه دهند تا دو راب متوالی کاملاً یکنواخت شوند. برای کارهای پزشکی و الکترونیک، LIZHU's دستگاه قالب گیری تزریق عمودی ترکیب شامل تجهیزات قالب گیری دقیق که دمای مذاب را پایدار نگه می دارد و تغییرات حرارتی را کاهش می دهد که باعث می شود پاکسازی کمتر قابل پیش بینی باشد.
 تامین کننده دستگاه قالب گیری تزریق عمودی استاندارد، شرکت ماشین آلات LIZHU عمده فروشی تولید کنندگان و شرکت تولید کنندگان دستگاه های قالب گیری تزریق عمودی استاندارد در چین است که عمده فروشی ... مشاهده محصول →
اگر برنامه تولید شما نیاز به تغییر رنگ مکرر دارد، یک دستگاه قالب گیری تزریق عمودی الکتریکی اغلب تناسب بهتری دارد، زیرا چرخش پیچ مبتنی بر سروو، قوام فشار برگشتی را ارائه می دهد که رنگ را به طور یکنواخت در چرخه های کمتری پاک می کند. عملیاتی که دو یا سه رنگ را بیش از حد قالب می کنند می توان الف دستگاه قالب گیری عمودی چند رنگ ، که تعداد تعویض در هر شیفت را کاهش می دهد و به طور مستقیم مصرف ترکیب پاکسازی را کاهش می دهد.
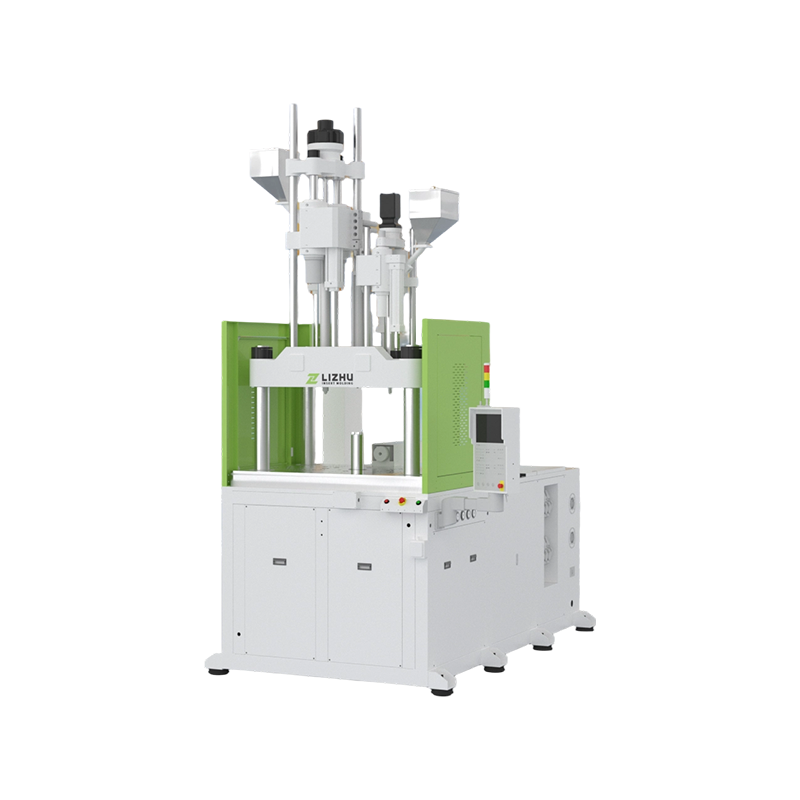 ماشین قالب گیری تزریق عمودی چند رنگ Supplier, Company LIZHU Machinery تولید کننده و شرکت تولید کننده دستگاه قالب گیری عمودی چندرنگی در چین است که عمده فروشی ... مشاهده محصول →
 ماشین آلات قالب گیری تزریق عمودی الکتریکی Supplier, Company LIZHU Machinery تامین کننده و شرکت تولید کننده ماشین آلات قالب گیری تزریق عمودی الکتریکی در چین است که عمده فروشی ... مشاهده محصول →
بهترین روشها برای تغییرات سریعتر و پاکتر
تغییرات رویه ای کوچک به سود قابل اندازه گیری در زمان کار در یک طبقه فروشگاه تبدیل می شود.
- یک کارت دستور پاکسازی برای هر خانواده مواد ایجاد کنید و درجه ترکیب، دما، فشار برگشتی و تعداد چرخه را فهرست کنید.
- زمان پاکسازی و مصرف مواد را در هر تعویض اندازه گیری کنید. کاهش 10 درصدی زمان پاکسازی در پنج پرس، صدها ساعت کارکرد دستگاه را در سال اضافه می کند.
- هنگام تمیز کردن، نازل و رانر داغ را در دمای پاکسازی نگه دارید. مناطق سرد رنگدانه و کربن را به دام می اندازند.
- هرگز از حداکثر دمای توصیه شده ترکیب پاکسازی تجاوز نکنید. مواد تصفیه بیش از حد گرم شده می توانند بشکه را کربن کرده و بیشتر آلوده کنند.
- اپراتورها را برای خواندن راب های پاکسازی آموزش دهید. راب تمیز و یکنواخت تنها نشانه قابل اعتمادی است که نشان می دهد بشکه برای تولید آماده است.
- به جای منتظر ماندن برای یک مشکل کیفیت قابل مشاهده، یک پاکسازی شیمیایی را در طول نگهداری پیشگیرانه برنامه ریزی کنید.
سوالات متداول ماشین قالب گیری تزریقی پاکسازی
هر چند وقت یک بار باید ماشین قالب گیری تزریقی را تمیز کنم؟
در هر تغییر مواد، هر تغییر رنگ و قبل از هر خاموشی برنامه ریزی شده، پاکسازی کنید. اگر تغییر رنگ تیره به روشن بیش از یک بار در هر جابجایی اتفاق می افتد، زمان پاکسازی را در هر رویداد دنبال کنید تا ماشین هایی را که نیاز به یک پیچ یا سوپاپ بازسازی شده دارند شناسایی کنید.
چه مقدار ترکیب پاکسازی باید در هر پاکسازی استفاده کنم؟
از حداقل یک و نیم برابر حجم بشکه به عنوان نقطه شروع استفاده کنید. رنگدانه های تیره و رسوبات کربنی شده معمولاً به دو تا سه حجم بشکه نیاز دارند و یک پاکسازی آهسته معمولاً به حجم بیشتری نسبت به نمونه با فشار خوب نیاز دارد.
آیا می توانم به جای ترکیب تجاری با رزین ساده پاکسازی کنم؟
برای تغییرات سریع رنگ هم خانواده، رزین ساده می تواند کار کند، اما فاقد ویسکوزیته و شیمی حامل یک پاکسازی تجاری است. در عمل، صرفه جویی در هزینه مرکب معمولاً هزینه بیشتری در ضایعات، نیروی کار و زمان ماشین دارد.
آیا باید در دستگاه قالب گیری تزریق عمودی پاکسازی متفاوتی انجام داد؟
روش مشابه است، اما پیچ عمودی و موقعیت نازل پایین تر، ته نشین شدن رنگدانه های سنگین را آسان تر می کند. قبل از بستن قالب، از فشار برگشتی کافی برای حفظ حرکت مذاب استفاده کنید و تمیزی آن را با راب های یکنواخت متوالی تأیید کنید.
نتیجه گیری
پاکسازی یک فرآیند تولید است، نه یک کار پاکسازی. یک روش تصفیه تعریف شده از کیفیت قطعه محافظت می کند، زمان تعویض را کوتاه می کند و عمر پیچ، بشکه و شیر چک را افزایش می دهد. ترکیب را با آلودگی مطابقت دهید، هر بار مراحل را به همان ترتیب دنبال کنید، و نتیجه در سطل قراضه و برنامه تولید قابل مشاهده خواهد بود.


