中文简体

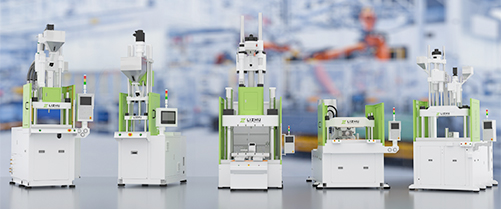

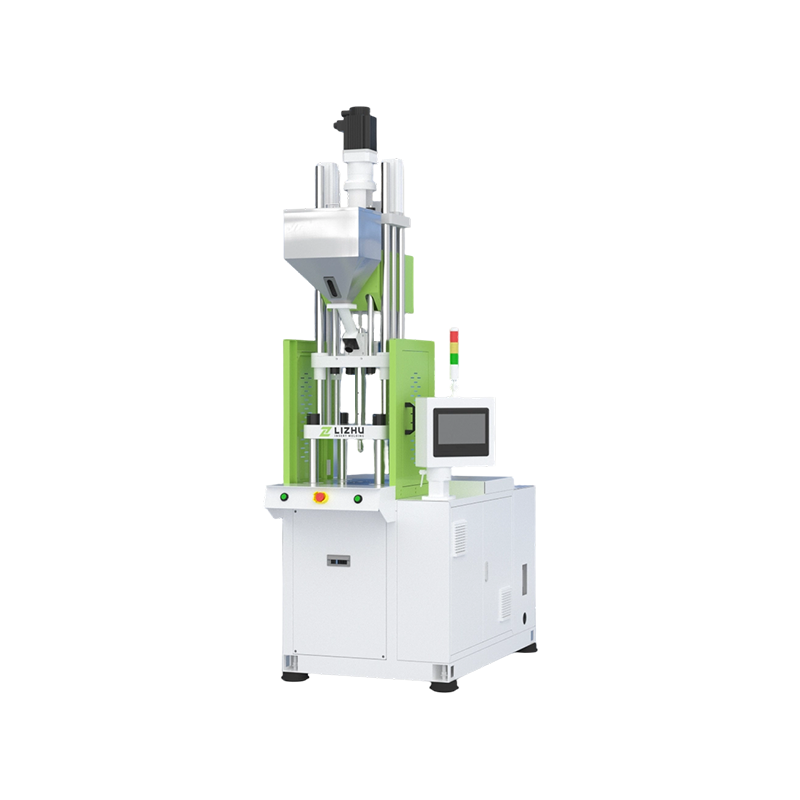
ماشین قالب گیری تزریقی سفارشی پرس است که حول یک قطعه خاص به جای انتخاب از کاتالوگ مهندسی شده است. پاسخ کوتاه در مورد اینکه آیا به یکی نیاز دارید: بله، زمانی که حداقل یک محدودیت سخت، مانند هندسه قطعه، جابجایی درج، رفتار رزین، یا هدف خروجی، نمی تواند توسط یک ماشین استاندارد بدون آسیب رساندن به زمان چرخه، کیفیت یا ایمنی اپراتور برآورده شود. نه، وقتی قطعه شما قبلاً با یک قاب استاندارد با حاشیه ایمنی معقول مطابقت دارد، زیرا دستگاه استاندارد معمولاً سریعتر ارسال می شود، هزینه کمتری دارد و ارزش فروش مجدد خود را بهتر حفظ می کند.
بقیه این راهنما شامل مواردی است که واقعاً سفارشیسازی میشوند، کدام مشخصات قیمت و زمانبندی را تغییر میدهند، چگونه پیکربندیهای مختلف با مشاغل مختلف مطابقت دارند، و پروژههای سفارشی اغلب در کجا اشتباه میشوند.
چه چیزی یک ماشین قالب گیری تزریقی سفارشی را سفارشی می کند
سفارشی سازی تقریباً همیشه در یکی از پنج سیستم شروع می شود و هر کدام چارچوب، قیمت و برنامه تحویل را تغییر می دهد.
- واحد بستن: تناژ، فاصله میلههای کراوات، اندازه صفحه و الگوی شکاف T متناسب با قالب به جای قاب کاتالوگ است.
- واحد تزریق: قطر پیچ، نسبت L/D، ظرفیت شلیک و مقاومت در برابر سایش بشکه برای رزین و وزن شات انتخاب شده است.
- نصب قالب و حرکت میز: میز ثابت، میز کشویی تکی، میز کشویی دوتایی یا میز چرخشی که برای نحوه بارگیری قطعات و درج ها انتخاب شده است.
- رانندگی و کنترل: هیدرولیک، سرو هیدرولیک، یا تمام الکتریکی، مطابق با تکرارپذیری و مشخصات انرژی مورد نیاز قطعه.
- رابط اتوماسیون: دست دادن ربات، توالی اجکتور، تشخیص قطرات جزئی، و قرار دادن نوار نقاله یا سطل زباله.
سازندگان با خط سفارشی اختصاصی، این تغییرات را بهعنوان یک بسته بهجای تغییرات یکباره مدیریت میکنند. این بدان معناست که تناژ غیر استاندارد، طرحبندیهای چند رنگ و طرحهای هیبریدی عمودی-افقی همراه با گیره و واحد تزریق مهندسی شدهاند، نه اینکه بعداً پیچ و مهره شوند.
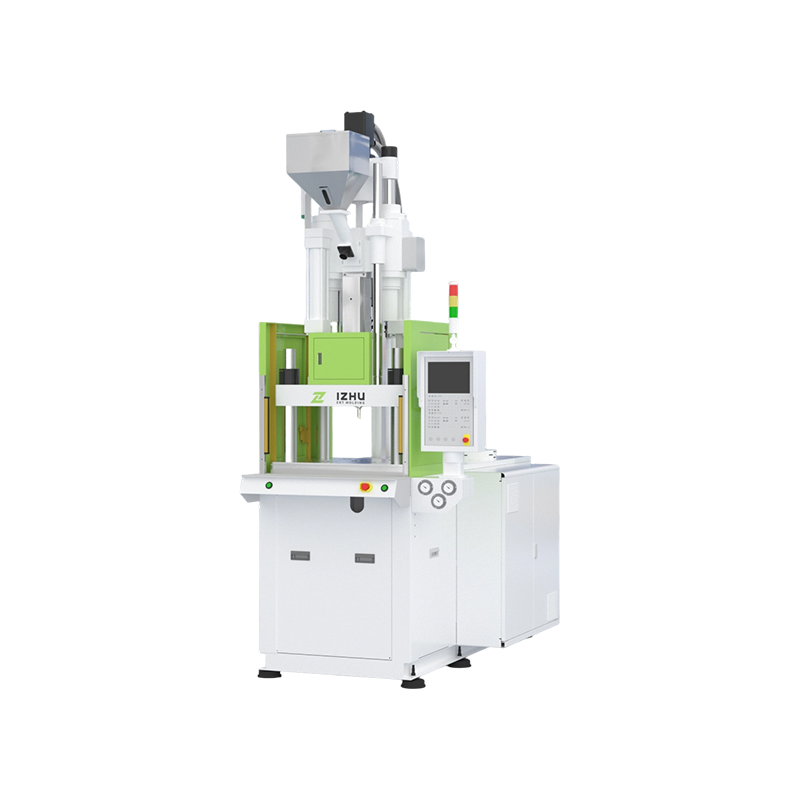
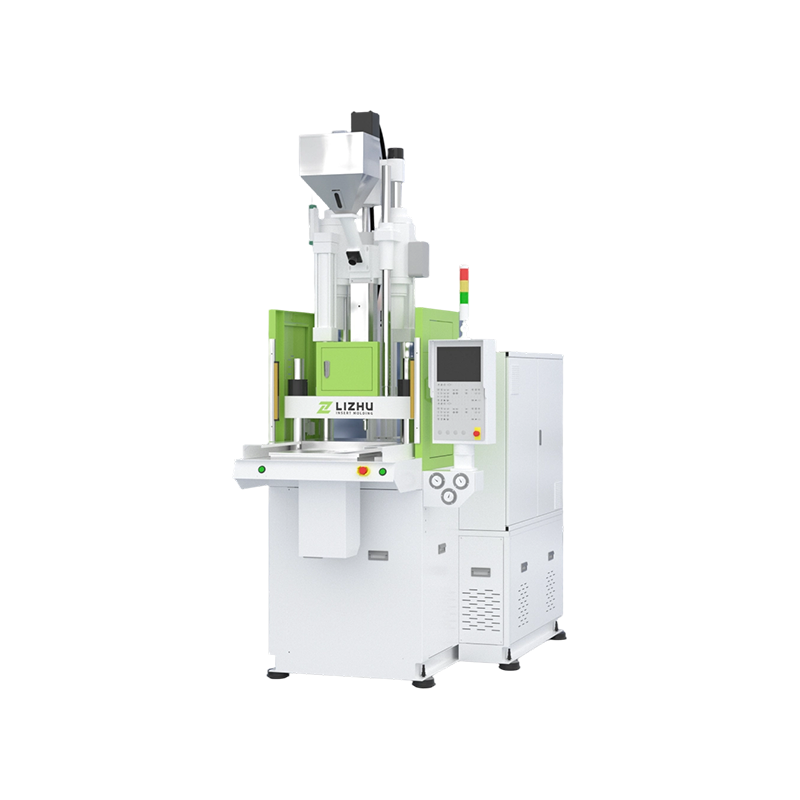
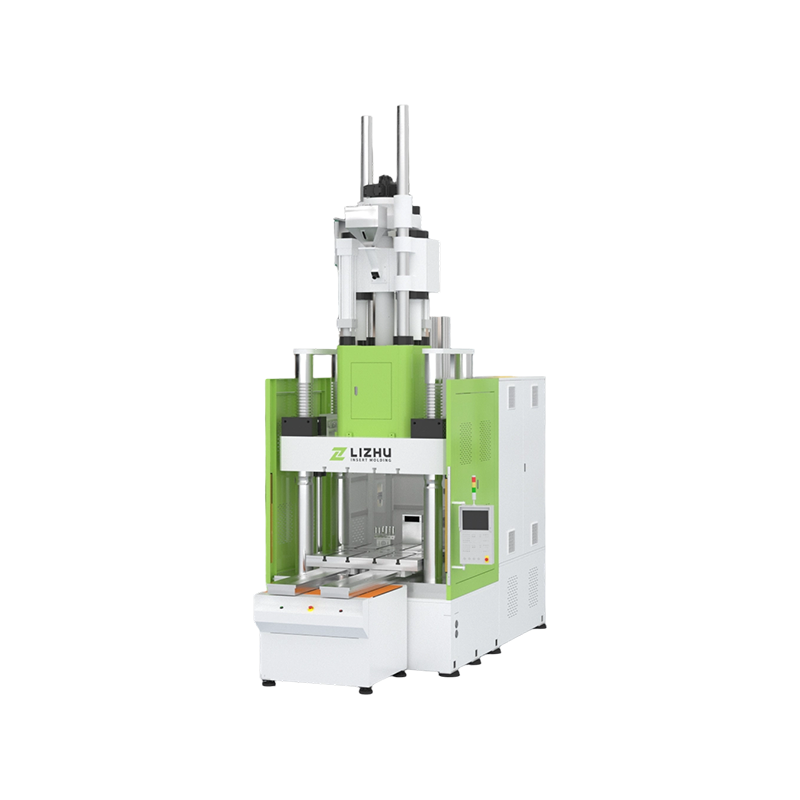
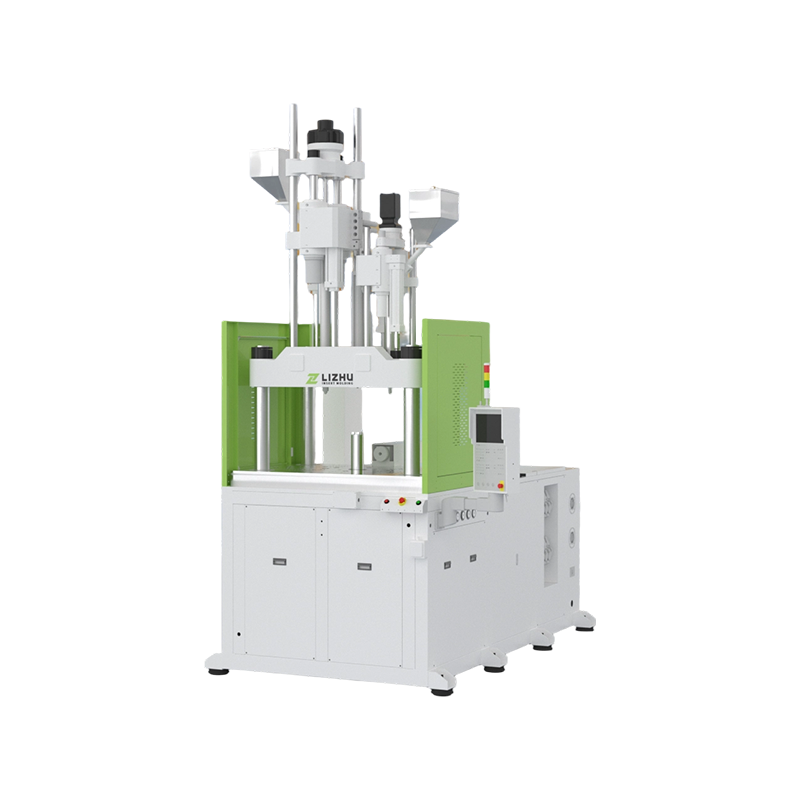 ماشین قالب گیری تزریق عمودی سفارشی برای قالب گیری دقیق درج پرس عمودی متناسب با گیره و واحدهای تزریق قابل تنظیم، مناسب برای درج دقیق کار و قطعات چند ماده ای در بسته بندی های الکترونیکی، خودرو، پزشکی و نیمه هادی. مشاهده محصول →
عمودی یا افقی؟ ابتدا جهت گیری را تعیین کنید
جهتگیری اولین تصمیم است زیرا نحوه بارگیری درجها، نحوه سقوط قطعات تکمیلشده و میزان فضای کف سلول را تعیین میکند. ماشینهای عمودی برنده اکثر کارهای درج و دقیق هستند. ماشین های افقی برنده قطعات بزرگ، مسطح و با تناژ بالا هستند.
| در نظر گرفتن | ماشین عمودی | ماشین افقی |
|---|---|---|
| درج بارگذاری | جاذبه، درج را در قالب نگه می دارد، با دسترسی باز از بالا و جلو | درج ها معمولاً به یک فیکسچر یا ربات نیاز دارند |
| فضای کف | ردپای بلند و باریک که در سلول های کاری موجود جا می گیرد | ردپای طولانی با نیاز به راهرو بزرگتر |
| افت قطعه | قطعات به وضوح روی یک لوله یا نوار نقاله می افتند | قطعات اغلب روی میلههای کراوات قرار میگیرند یا به یک ربات بیرونآور نیاز دارند |
| کار چند ایستگاهی | میزهای کشویی و چرخشی رایج و به خوبی ثابت شده اند | میزهای شاتل امکان پذیر است اما کمتر رایج است |
| ماشه معمولی | درج های عمیق، قطعات دقیق کوچک، قالب گیری چند رنگ | قطعات مسطح بزرگ، تناژ بالا، بخش های ضخیم |
مشخصاتی که باعث افزایش قیمت و زمان تولید می شود
چهار یا پنج مشخصات بیشتر شکاف بین دو نقل قول برای یک قسمت را شامل می شوند: نیروی گیره، اندازه واحد تزریق، پیکربندی جدول، بسته کنترل و محدوده اتوماسیون.
| مشخصات | چرا حرکت می کند هزینه | چه چیزی را تایید کنیم |
|---|---|---|
| نیروی بستن | یک قاب، صفحه و میله های کراوات بزرگتر هزینه مواد و ماشینکاری را افزایش می دهد | تناژ مورد نیاز به اضافه یک حاشیه ایمنی متوسط، نه یک عدد گرد |
| واحد تزریق | اندازه پیچ، بشکه و درایو از وزن شات و رفتار رزین پیروی می کند | وزن شات در وسط ظرفیت نامی برای کیفیت مذاب پایدار نگه داشته می شود |
| پیکربندی جدول | میزهای کشویی و چرخشی مکانیک، محافظ و کنترل را اضافه می کنند | افزایش زمان چرخه در برابر هزینه اضافی و نگهداری اندازه گیری می شود |
| کنترل و رانندگی کنید | بسته های سروو و تمام برقی هزینه بیشتری دارند | اهداف انرژی، تکرارپذیری و نویز برای سلول |
| محدوده اتوماسیون | ربات ها، نوار نقاله ها و حسگرها زمان مهندسی را افزایش می دهند | قبل از شروع ساخت، تعاریف رابط به صورت کتبی توافق شده است |
هر پروژه ای به این نیاز ندارد. وقتی قطعه متناسب با یک قاب استاندارد باشد، یک ماشین استاندارد مسیر سریعتر و ارزانتر است و اجرای این مقایسه قبل از تعهد به ساخت سفارشی ارزش تلاش را دارد. مبادلات در این راهنما مشخص شده است انتخاب یک دستگاه قالب گیری تزریق عمودی استاندارد مقرون به صرفه .
تطبیق پیکربندی با کار تولید
پیکربندی باید از روند کار پیروی کند، نه صفحه کاتالوگ. نوع جدول و تعداد واحدهای تزریق دو گزینه ای هستند که بیشترین تغییر در خروجی روزانه را دارند.
میزهای کشویی برای قالب گیری سنگین
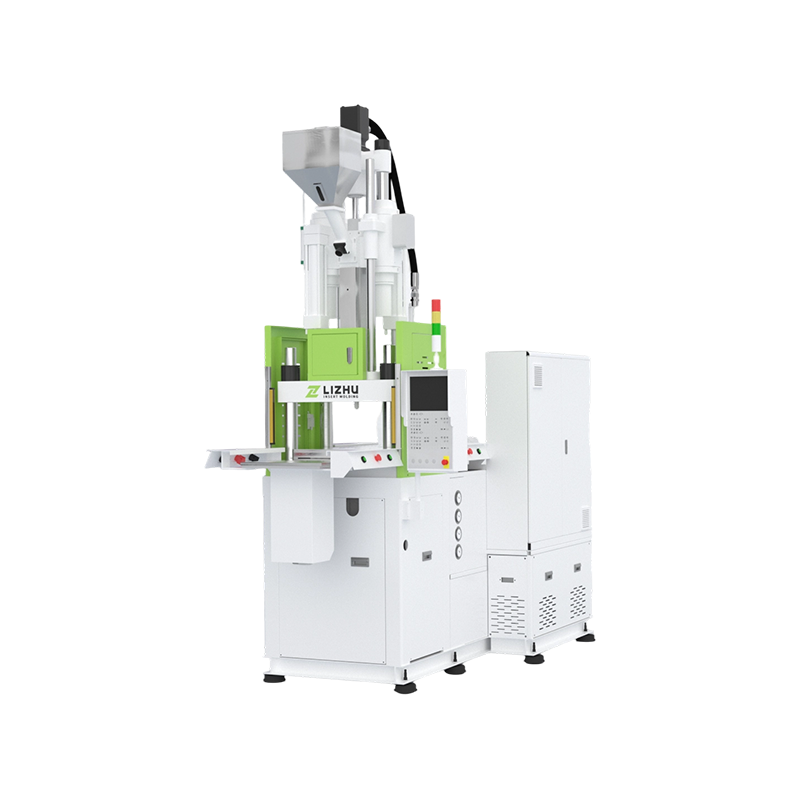
یک میز کشویی منفرد به یک قالب اجازه می دهد تا نیمی از قالب برای بارگیری خارج شود در حالی که دیگری کار می کند، که باعث افزایش توان عملیاتی دستی می شود. یک میز کشویی دوتایی هر دو نیمه را مولد نگه میدارد و معمولاً زمانی انتخاب میشود که اپراتورها چندین درج در هر چرخه بارگذاری میکنند.
میزهای دوار برای چرخه های چند ایستگاهی
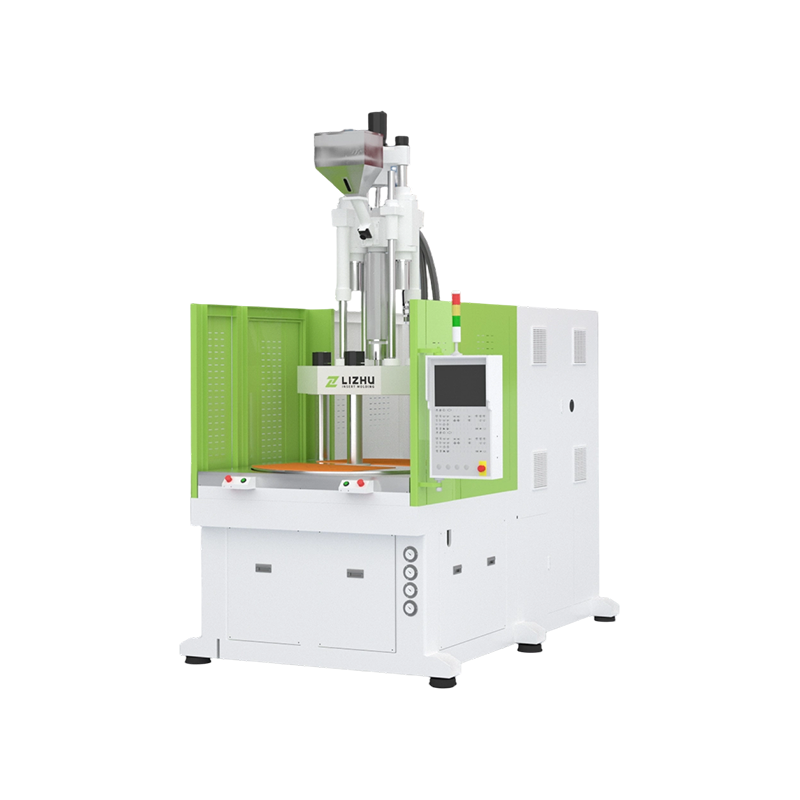
میزهای چرخشی بارگذاری، تزریق و خنکسازی را در ایستگاههای جداگانه پخش میکنند، بنابراین زمان طولانی خنکسازی دیگر کل چرخه را تعیین نمیکند. آنها با قطعات با حجم متوسط با یک توالی پایدار و قابل تکرار مناسب هستند.
هیبریدهای چند رنگ و عمودی-افقی
دو یا چند واحد تزریق یک مجموعه دو مرحلهای را به یک چرخه قالبگیری تبدیل میکنند و یک ایستگاه اتصال یا جوشکاری و ضایعات همراه با آن را حذف میکنند. همین منطق در مورد چیدمان های ترکیبی عمودی- افقی نیز صدق می کند، جایی که یک واحد افقی عکس اصلی را انجام می دهد و یک واحد عمودی ماده دوم را می گیرد.
دستگاه قالب گیری تزریق عمودی چند رنگ برای قالب گیری دقیق چند ماده پرس عمودی برای قالب گیری تک، دو یا سه شات از رنگ ها یا مواد مختلف در یک چرخه که مراحل مونتاژ و ضایعات را کاهش می دهد. مشاهده محصول → ماشین آلات کم پایه بزرگ برای قطعات بزرگ
فریمهای پایه پایین، قالبهای بلند و درجهای سنگین را در دسترس راحت نگه میدارند، این مهم زمانی است که قطعه به اندازهای بزرگ باشد که اپراتورها نتوانند در تمام شیفتها در ارتفاع شانه کار کنند. ظرفیت گیره، تکیه گاه صفحه و فاصله دسترسی باید با هم بررسی شوند.
 ماشین قالب گیری عمودی تزریق عمودی با پایه کم سفارشی برای قطعات پیچیده دستگاه قالب گیری عمودی بزرگ با پایه کم و گیره با تناژ بالا برای قطعات پیچیده پلاستیکی؛ دسترسی به قالب، ظرفیت گیره و برنامه ریزی اتوماسیون، سرمایه گذاری را شکل می دهد. مشاهده محصول →
اتوماسیون و کنترل ها: محرک های هزینه آرام
اتوماسیون جایی است که پروژه های سفارشی بی سر و صدا سود کسب و کار خود را به دست می آورند یا از دست می دهند، زیرا دستگاه اغلب نیمی از سرمایه گذاری است.
- ادغام ربات یا اسپرو جمع کننده: سیگنال های نصب، رسیدن و دست دادن باید قبل از جوشکاری قاب تعریف شوند.
- تایید اجکتور و قسمتی از سقوط: حسگرهایی که چرخه را متوقف می کنند به جای اینکه یک شات کوتاه به سطل زباله برسد.
- حفاظت از قالب و نظارت بر فرآیند: مانیتورینگ فشار حفره یا کرنش نوار اتصال، زمانی مفید است که قطعات گران هستند یا مربوط به ایمنی هستند.
- قابلیت ردیابی: ثبت و صادرات داده های شات، که به طور فزاینده ای توسط مشتریان پزشکی و خودرو درخواست می شود.
مقاوم سازی محافظ ها، حسگرها و رابط ها پس از تحویل تقریباً همیشه بیش از تعیین آنها در مرحله طراحی هزینه دارد.
خطرات تدارکات ارزش برنامه ریزی دارد
خطراتی که اغلب یک سفارش ماشین سفارشی را از مسیر خارج می کند، معیارهای پذیرش مبهم، عدم تطابق قالب با ماشین، و زمان راه اندازی دست کم برآورد شده است.
- آزمون های پذیرش نامشخص: قبل از امضای سفارش خرید، روی رزین، قالب، زمان چرخه هدف و مقدار نمونه توافق کنید.
- عدم تطابق ابزار: شعاع نازل، حلقه مکانیابی، الگوی اجکتور و شکافهای T صفحه باید با نقشه واقعی قالب بررسی شوند، نه توصیف آن.
- راه اندازی کم برآورد: قبل از اعمال اهداف کامل تولید، زمان لازم برای نصب، تأیید ابزار، اعتبارسنجی ایمنی و آموزش اپراتور را در نظر بگیرید.
- قابلیت ساخت تایید نشده: درخواست الف بررسی کارخانه یا عکس های مستند مرحله ساخت، به ویژه برای تناژ غیر استاندارد.
سوالات متداول
ساخت یک ماشین قالب گیری تزریقی سفارشی چقدر طول می کشد؟
طولانیتر از یک مدل استاندارد، زیرا مهندسی، ریختهگری و ماشینکاری جزئی هستند. قیمتها معمولاً چندین هفته فراتر از تحویل استاندارد قرار میگیرند، و این افزایش بر اساس تناژ، بسته کنترلی و زمانهای تحویل قطعات انجام میشود. به جای یک تاریخ تحویل واحد، یک برنامه زمانبندی نقطه عطف بخواهید.
هزینه یک دستگاه سفارشی چقدر بیشتر از یک دستگاه استاندارد است؟
درصد ثابتی وجود ندارد. انطباق فریم ممکن است مقدار متوسطی را اضافه کند، در حالی که صفحات جدید، واحدهای تزریق اضافی یا اتوماسیون کامل به میزان قابل توجهی بیشتر میافزایند. قانون صادقانه این است که هزینه نشان می دهد که طراحی تا چه حد از نزدیکترین مدل استاندارد فاصله دارد.
آیا می توان یک ماشین استاندارد را به جای سفارش سفارشی تغییر داد؟
اغلب بله، و زمانی که تغییرات به نازل ها، الگوهای اجکتور، حفاری صفحه یا پارامترهای کنترل محدود می شود، معمولاً مسیر ارزان تر است. هنگامی که نیروی گیره یا حرکت میز باید تغییر کند، یک قاب هدفمند معمولاً قابل اعتمادتر از یک قاب استاندارد است که به شدت اصلاح شده است.
قبل از درخواست قیمت به چه اطلاعاتی نیاز دارم؟
نقشه قطعه، برگه داده رزین، نقشه قالب، زمان چرخه هدف، حجم سالانه، جزئیات درج، و اتوماسیون و الزامات کیفیت را ارسال کنید. از دست رفتن دادههای رزین و قالب رایجترین دلیل توقف قیمت است.
یک دستگاه قالبگیری تزریقی سفارشی وقتی امتیاز خود را به دست میآورد که یک قاب استاندارد واقعاً نتواند قطعه، درج یا چرخه را نگه دارد. از قسمت به عقب کار کنید: ابتدا جهت را ثابت کنید، سپس مشخصات گیره و تزریق، سپس طرح جدولی که با نحوه بارگیری و تخلیه واقعی اپراتورها مطابقت دارد و در نهایت معیارهای اتوماسیون و پذیرش. این کار را انجام دهید و یک ساخت سفارشی هم از نظر هزینه و هم عملکرد قابل پیش بینی باقی می ماند. از آن بگذرید، و حتی یک ماشین خوش ساخت هم به مشکل برخورد خواهد کرد تا اعداد خود را به طبقه شما برساند.